
المغناطيسات الصناعية · رؤى هندسية
منع تشقق المغناطيس: تجاويف دقيقة لتحسين تجميع مغناطيس النيوديميوم والحديد والبورون
كيف يمكن لهندسة الثقوب، وتوافق البراغي، والتثبيت المتحكم فيه أن تساعد في تقليل التكسر والتشقق أثناء التجميع بكميات كبيرة.
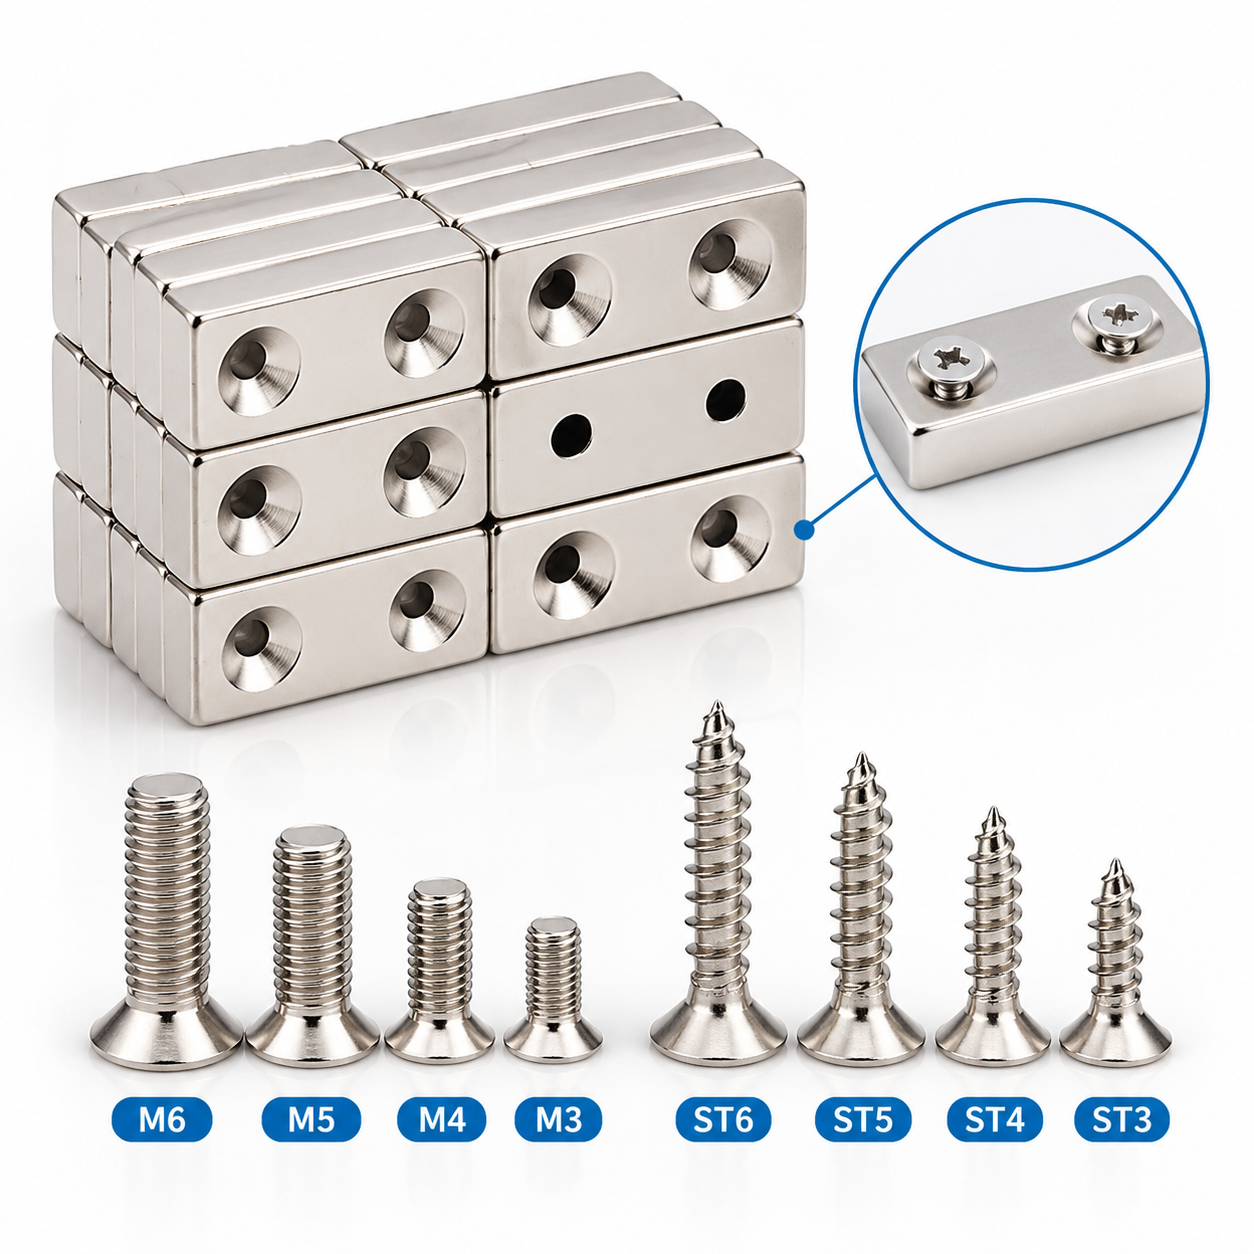
في مجال الأتمتة الصناعية، والتجهيزات الدقيقة، وتجميعات الأجهزة، مغناطيسات النيوديميوم الغاطسة يجمع هذا النظام بين التثبيت بالبراغي والتثبيت المغناطيسي. يقوم البرغي بتثبيت المغناطيس في قاعدته، بينما يقوم السطح المغناطيسي بتثبيت المكون المقابل.
أثناء عملية التجميع بكميات كبيرة، قد يواجه المصنّعون حواف ثقوب متشققة أو مغناطيسات تتصدع عند شد البراغي. وتؤدي هذه الأعطال إلى هدر المنتجات، وتعطيل الإنتاج، وزيادة الحاجة إلى الفحص وإعادة العمل.
يُعدّ حديد النيوديميوم والبورون المُلبّد (NdFeB) مادة هشة. لذا، فإنّ التركيب الموثوق به يعتمد على أكثر من مجرد درجة المغناطيسية أو الأبعاد الكلية. يجب تقييم هندسة التجويف المخروطي، وجودة التصنيع، وملاءمة البرغي، ودعامة التثبيت معًا.
سؤال التجميع الرئيسي
هل توفر مجموعة المغناطيس والبرغي وقاعدة التثبيت الكاملة اتصالاً مستقراً في ظل ظروف الربط المعتمدة؟
1. لماذا تتشقق مغناطيسات النيوديميوم ذات الرأس الغاطس؟
قد ينتج التصدع أثناء شد البراغي عن عدة عوامل متداخلة. ويُعدّ تحديد آلية العطل أكثر فائدة من مجرد زيادة دقة الأبعاد.
الإجهاد الموضعي حول الثقب
يُنتج التلامس بين رأس المسمار الغاطس ومقعده المائل مركبات حمل محورية وشعاعية. وقد يؤدي التلامس غير المتساوي إلى تركيز هذه الأحمال في منطقة صغيرة. كما أن قلة المواد المحيطة بالثقب أو عدم كفاية الدعم أسفل المغناطيس قد يزيد من خطر التلف.
تلف ناتج عن عملية التصنيع
قد يؤدي سوء التحكم في عمليات التصنيع إلى ظهور رقائق على الحواف أو تلف في السطح، مما قد يُشكل نقاطًا لبدء التشققات. ولا يُعدّ مظهر الثقب الأملس دليلاً قاطعًا على خلوه من الشقوق الدقيقة. لذا، ينبغي أن تُراعي عمليات الفحص والتجميع التجريبي متطلبات التطبيق.
عدم تطابق البرغي والمخروط
قد تؤدي الاختلافات بين شكل رأس البرغي وشكل تجويف التثبيت إلى تلامس موضعي بدلاً من منطقة التحميل المقصودة. ولا يُحدد حجم السن اللولبي وحده زاوية رأس البرغي أو قطره أو ارتفاعه. لذا، يجب مراجعة مواصفات البرغي كاملةً قبل الموافقة على رسم المغناطيس.
2. ما الذي يجب أن تتحكم فيه عملية تشكيل الثقوب المخروطية الدقيقة؟
يهدف التصنيع الدقيق إلى إنتاج الشكل الهندسي المطلوب للتجميع المعتمد. وينبغي تطبيق هوامش خطأ أدق حيثما تؤثر على الملاءمة أو الوظيفة، بدلاً من تحديدها بشكل موحد على جميع الأجزاء.
هندسة الثقب والمادة المتبقية
قد تشمل الخصائص الأساسية قطر الثقب النافذ، وقطر المخروط، والزاوية الداخلية، والعمق، والموقع. كما يجب مراعاة المادة المتبقية حول المخروط وتحته.
قد يؤدي التوسيع الغاطس الضحل إلى بروز رأس البرغي. أما التوسيع الغاطس العميق جدًا فقد يقلل من سُمك المقطع الموضعي. يجب مراجعة أي نصف قطر انتقالي أو شطف ثانوي مع شكل البرغي لتجنب التداخل مع التثبيت الصحيح.
التوافق مع البرغي الفعلي
قم بتوفير معيار البرغي أو الرسم أو العينة المادية أثناء عملية التطوير. تأكد من شكل رأس البرغي وموضع التركيب المطلوب باستخدام ترتيب التركيب الفعلي.
يُعدّ تحديد ما إذا كان رأس البرغي مستويًا مع سطح المغناطيس أو أسفله شرطًا أساسيًا في التصميم. يجب تحديد الوضع المسموح به في الرسم والتحقق منه أثناء التجميع. ولا يمنع عمق التجويف وحده من إحكام الربط الزائد.
حالة الثقب والحافة بعد الانتهاء
افحص الأجزاء النهائية للتأكد من خلوها من الشظايا غير المقبولة على الحواف، وأضرار التصنيع الظاهرة، وعيوب الطلاء. عند الضرورة، استخدم الفحص المكبر وعينات العيوب المتفق عليها لوضع معيار قبول موحد.
توفر طبقة الطلاء بالنيكل والنحاس والنيكل حمايةً أساسيةً للسطح. قد يؤثر سمك الطلاء وتغطيته على الملاءمة النهائية، لذا يجب تقييم الأبعاد الحرجة في الحالة النهائية. لا ينبغي اعتبار الطلاء بديلاً عن إصلاح الشقوق في المغناطيس الأساسي.
3. أولويات الفحص للطلبات بالجملة
استخدم الفحوصات التالية لربط مواصفات الشراء بظروف التجميع الفعلية.
| بند الفحص | ما الذي يجب تأكيده | أهمية التجميع |
|---|---|---|
| هندسة الغاطس | الزاوية والقطر والعمق وموضع الثقب | تثبيت البراغي وسماكة المقطع المتاحة |
| حالة الثقوب والحواف | الرقائق، والتلف الظاهر، وسلامة الطلاء | تحديد العيوب التي قد تؤثر على الاستخدام |
| تركيب لولبي | شكل الرأس، ومقعد الجلوس، والارتفاع المُثبّت | التوافق مع أداة التثبيت المقصودة |
| دعامة التثبيت | التسطيح، والنتوءات، ومنطقة الدعم، ومحاذاة الثقوب | تقليل الأحمال غير المتساوية أثناء عملية الربط |
| مجموعة الطيار | شروط التضييق، ومعدل التلف، والاحتفاظ | التحقق من صحة عملية التجميع الكاملة |
ينبغي الاتفاق على التفاوتات المحددة وحدود التضييق ومعايير القبول للتصميم الفردي ودعمها بالتحقق المناسب.
4. إرشادات عملية لمهندسي التجميع
تحديد شروط التضييق من خلال الاختبار.
استخدم المغناطيس والبرغي وقاعدة التثبيت وأداة التجميع الأصلية. حدد طريقة ربط تضمن ثبات المغناطيس دون إتلافه. لا تستخدم نسبة ثابتة من عزم الربط القياسي للمفاصل المعدنية لاختبار التطبيق.
راجع دعامة التثبيت قبل تغيير المغناطيس.
تحقق من وجود نتوءات، وأسطح غير مستوية، ومناطق غير مدعومة، وثقوب غير محاذية. قد يكون من الضروري تصحيح هذه العيوب حتى لو كان المغناطيس مطابقًا للرسم التوضيحي.
تحقق من صحة ميزات التبطين الإضافية أو ميزات الحد من الأحمال.
يمكن أن تُغيّر الحلقات المعدنية أو الأكمام أو العناصر المرنة مسار الحمل وموضع تثبيت البراغي. لذا، يُنصح بتقييم ملاءمتها وثباتها وتأثيرها على التجميع قبل اعتمادها، بدلاً من التعامل معها كحلول شاملة.
حافظ على المكونات المعتمدة وإعدادات العمليات تحت السيطرة.
احتفظ بنسخة الرسم المعتمدة، والعينات المرجعية، ومواصفات البرغي، وإعدادات الأدوات. راجع التغييرات التي طرأت على البرغي، أو الطلاء، أو شكل الثقب، أو قاعدة التثبيت قبل استئناف الإنتاج.
سجل مكان حدوث الضرر.
قم بفصل الأضرار الواردة، ورقائق المعالجة، والكسور المتعلقة بالشد في سجلات الإنتاج. اربط النتائج بظروف الدفعة، ومحطة العمل، والتجميع بحيث تستهدف الإجراءات التصحيحية المصدر الفعلي.
يبدأ التجميع الأفضل بنظام متطابق
تُوفر عملية تصنيع الثقوب المخروطية الدقيقة أساسًا لتركيب موثوق. وتعتمد قيمتها على مدى تطابق المغناطيس النهائي مع البرغي وقاعدة التثبيت وعملية الربط.
بالنسبة للطلبات الكبيرة، يجب الاتفاق على الشكل الهندسي الأساسي والتحقق من صحة التجميع الفعلي قبل بدء الإنتاج. وينبغي دعم أي تحسن مزعوم في الإنتاجية ببيانات دفعات مماثلة.